热收缩膜厚度选薄了,封口易撕裂、边角易刺破、热缩隧道中易开裂;选厚了,材料成本高、隧道速度被迫放慢,还难获得平整收缩效果。本文从产品重量、尖锐边角、隧道温度与速度、零售 / 工业用途、包装形式五个维度给出选型逻辑,并附 POF 与 PE 膜厚度对照表,最后强调 “上机试机” 才是锁定厚度的唯一可靠方法。
买家最常问的问题之一,就是如何选择热收缩膜厚度。膜选得太薄,封口时容易撕裂、边角容易刺破,或在热缩隧道中开裂;膜选得太厚,材料成本高、隧道速度要放慢,还很难获得平整的收缩效果。本文从承重、边角、隧道温度、包装形式等角度,给出一个简单的热收缩膜厚度对照表。做封口和收缩测试时,可以用 手持烫膜机 或 4030烫膜机 来验证实际效果。
为什么厚度很重要
热收缩膜厚度通常用微米(μm)表示,有些市场用 mil(1 mil 约等于 25.4μm)。越厚的膜,抗穿刺能力和整体强度越好,但树脂用量、加热需求和单包成本也更高。越薄的膜,成本低、运行快,但对尖锐边角、重瓶和粗暴搬运的容忍度更低。目标是在能通过封口、收缩和运输的前提下,选最薄的膜。比如零售高透明包装常选 POF交联膜 15μm透明高拉伸薄膜,而需要哑光或遮光效果时可用 BOPP消光膜。
影响厚度选择的主要因素
产品重量与形状
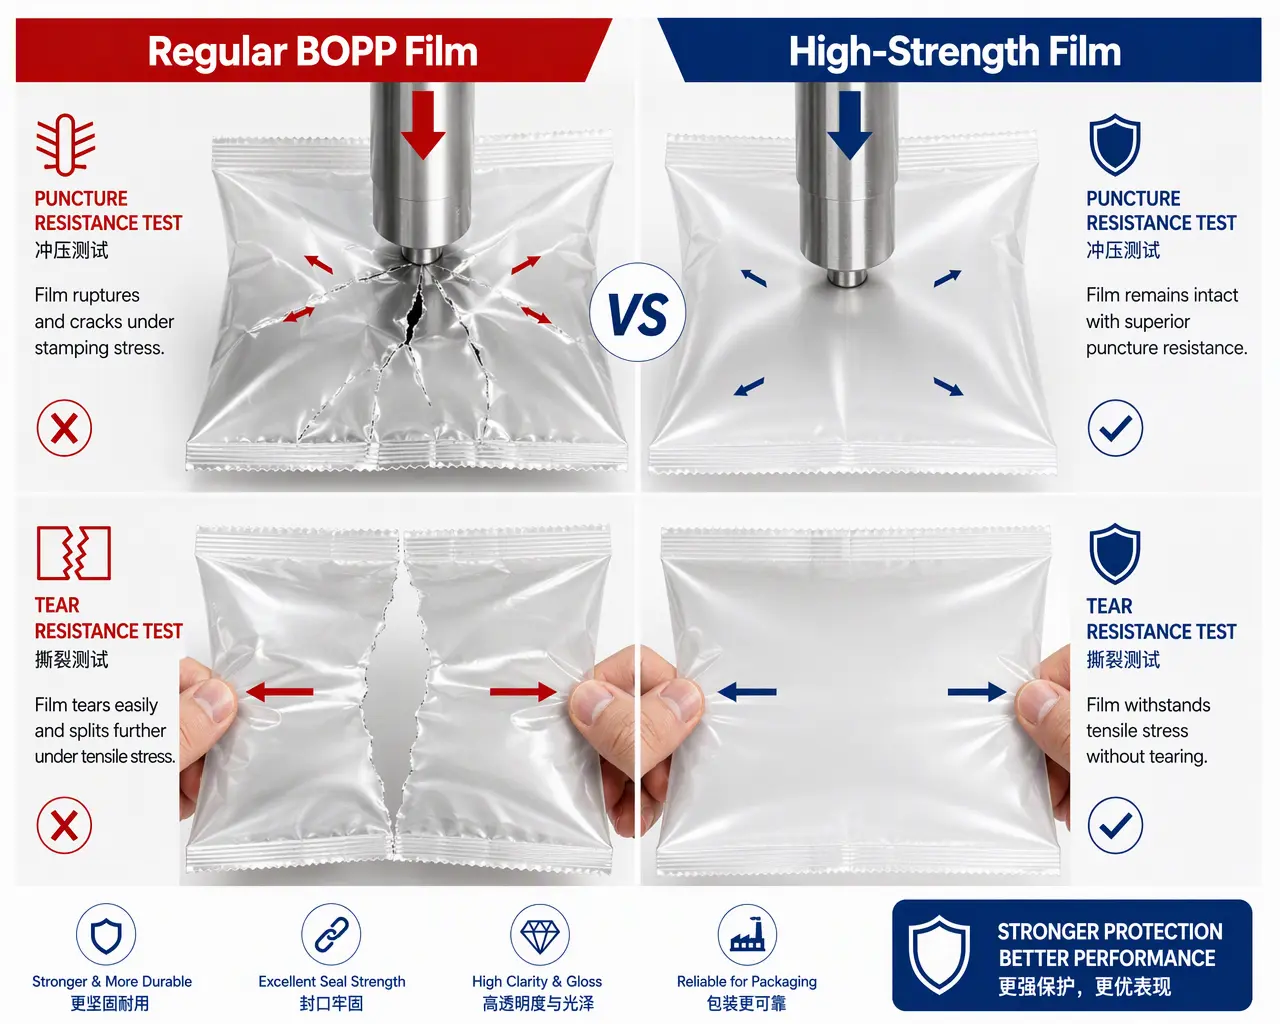
重或硬的产品需要更厚的膜。满瓶饮料或玻璃罐在收缩时会压膜,尖角容易刺破薄 gauge。较轻、平滑的产品如折叠纸品可用更薄膜。五金件、螺丝紧固件等较重且边角硬的产品,可参考 BOPP五金件热封膜。
尖锐边角
纸盒外露角、塑料外壳、多瓶组合都会形成应力点。如果产品有硬边,建议提高一档厚度,而不是硬拉薄膜。一次性餐具、外卖餐具等异形产品可参考 一次性餐具包装膜 OPP热封膜。
热缩隧道温度与速度
较厚的 PE 膜需要更高温度或更慢速度才能完全收缩。如果产线速度较快,较薄的膜更容易稳定完成收缩周期。务必在实际隧道设置下测试,而不是单独测试。
零售与工业用途
零售包装偏向更薄、更亮、货架效果清晰的膜。工业多件包装更看重耐用性,可接受更厚的膜。零售可选 BOPP光膜,需要哑光质感可用 BOPP消光膜。鲜花、花束等需要防雾效果时,可用 鲜花防雾膜;果蔬保鲜可参考 梯形防雾袋。口罩自动包装可参考 BOPP口罩热封膜;紫菜、手工打包等可参考 紫菜包装膜;礼盒拉线烟包可参考 BOPP拉线烟膜;玩具填充发声可参考 玩具响纸膜。如果纸盒需要透明开窗,则属于另一类材料,可参考 PET窗膜,不要和热收缩膜厚度混为一谈。
热收缩膜厚度对照表
| 产品类型 | 常见膜厚 |
|---|---|
| 轻型纸品、小盒、标签 | 12–15μm |
| 零售盒、书本、化妆品 | 15–20μm |
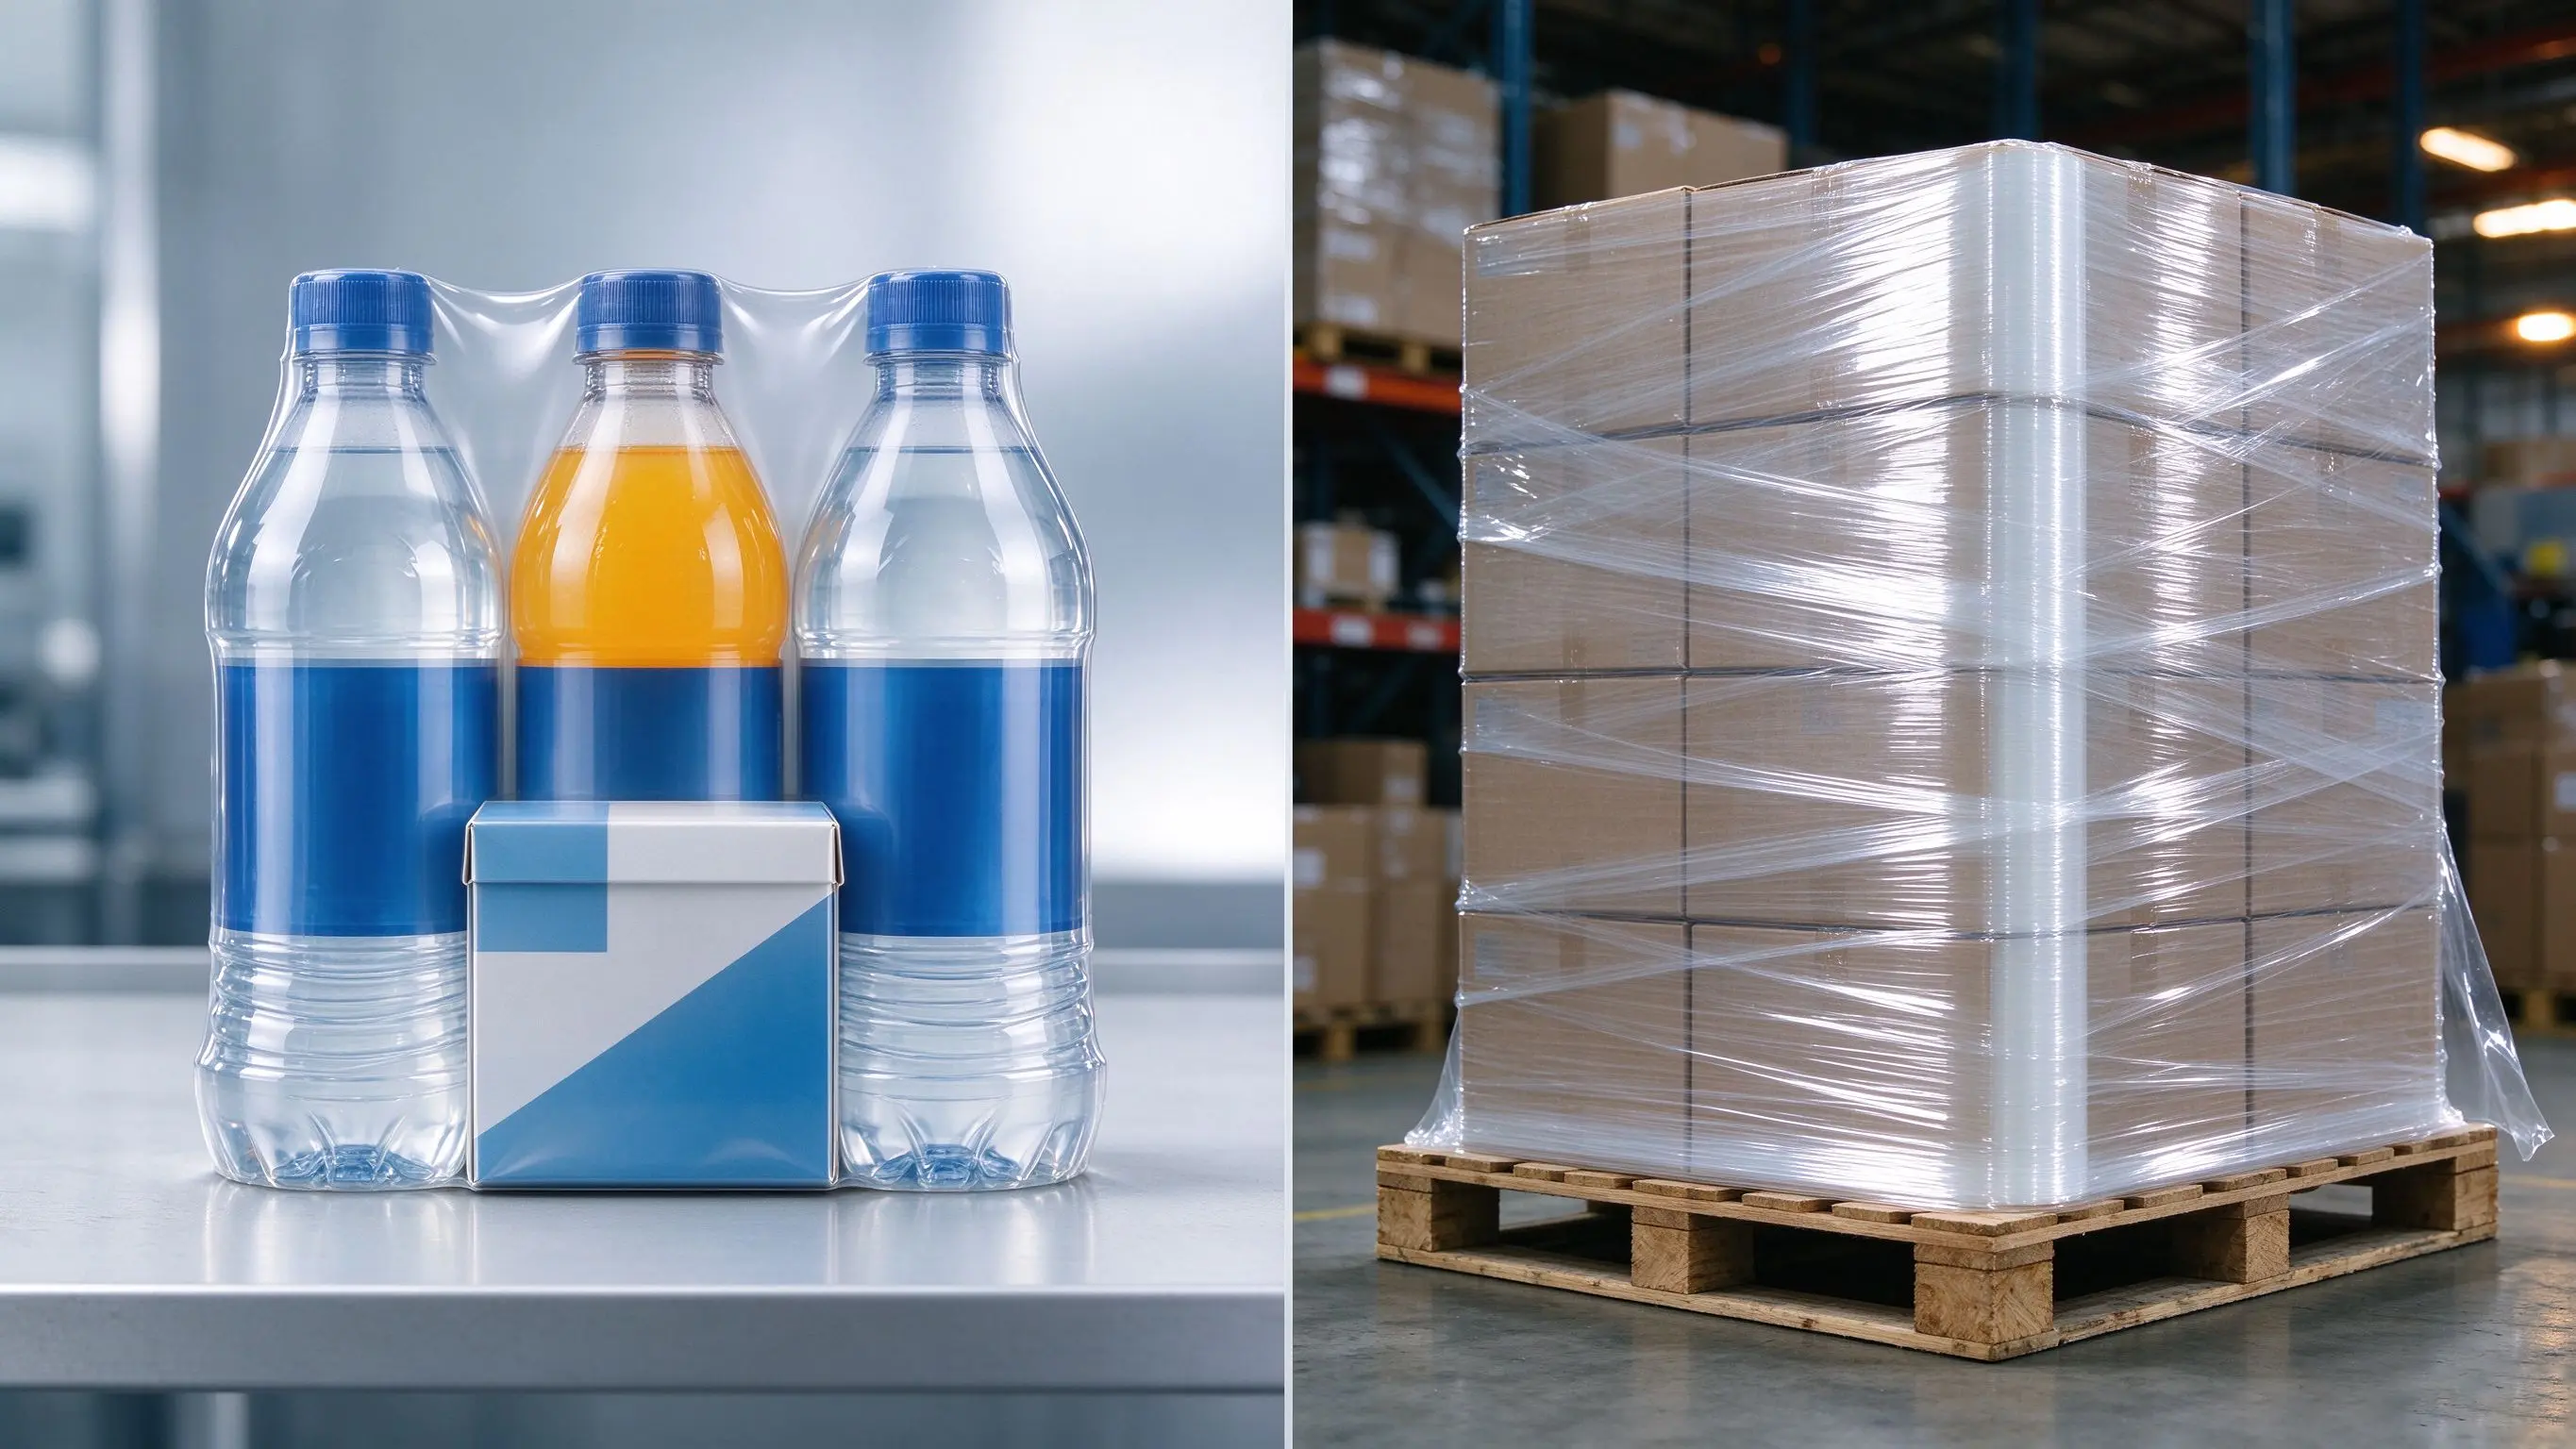
| 饮料多件装、瓶、罐 | 40–70μm(PE) |
| 重型桶、不规则硬质货物 | 70–100+μm(PE) |
这张表是 PE 膜厚度的粗略参考。POF 零售膜常见 12–25μm,PVC 和 BOPP 也多在较薄范围。最终厚度务必和薄膜供应商确认,并结合实际产品测试。
包装形式也会影响厚度
包装方式也会影响厚度选择。围绕硬盒的中折裹包比围绕松散多瓶的套筒需要更少的膜,因为盒子本身支撑薄膜。饮料托盘+收缩形式会在托盘边缘对薄膜产生更大应力,因此稍微加厚通常能防止边角撕裂。要按包装形式匹配厚度,而不只是看产品重量。
常见厚度选择误区
最常见错误是只看价格。更薄的卷膜看起来便宜,但如果频繁开裂、产生废品,单个合格包装的实际成本反而更高。另一个误区是忽略隧道长度和气流;短隧道可能无法让较厚膜完全收缩,导致包装松散起皱。最后,不要假设同一条产线上所有 SKU 都能用同一厚度;混合产品线往往需要两种厚度,而不是一个折中值。
什么时候加厚或减薄
加厚:产品有尖角、玻璃、重量大;隧道温度偏低;当前薄膜经常出现穿刺和开裂。
减薄:薄膜一直能完全收缩且有余量;产品平滑、轻;希望降低高产量零售包装的单包成本。
先试后定
确定厚度唯一可靠的方法是上线试机。向供应商索取比预估厚度高一档和低一档的样品卷,用你的封口机和热缩隧道跑样,检查是否完全收缩、无穿刺、外观平整。这个小测试能避免量产中的大量浪费。测试时可用 手持烫膜机 或 4030烫膜机 进行封口和热缩验证。
总结
从厚度对照表出发,再根据重量、尖角、隧道条件向上调整,根据轻、平滑产品向下调整。每次更换产品、包装形式或线速时都要重新确认厚度,不要假设一个厚度能覆盖所有 SKU。用自己的设备做小批量样品测试,是锁定合适薄膜、避免生产浪费的最快方法。