很多软包装加工厂容易忽视BOPP 薄膜厚度公差问题。低价 BOPP 膜看似采购成本更低,但过大厚度波动、不规范减薄降克重、膜材性能不稳定,会带来一系列生产故障与品质投诉,反而拉高综合生产成本。采购选型,不能只看单价,更要兼顾膜材适配性、生产稳定性、成品良率。可以了解我们BOPP 光膜产品。
为什么低价 BOPP 膜反而会增加生产成本
不少加工厂看到报价低廉就直接下单,没有上机实测适配性。一旦薄膜厚度公差超标,后续印刷、复合工序就会接连出现问题。品质稳定的 BOPP 膜,能够保障走膜顺畅、涂布均匀、成品包装性能达标。
BOPP 薄膜厚度公差到底有多重要
BOPP 薄膜厚度公差,指薄膜实际实测厚度和标称厚度允许的偏差范围。合格的质检,需要同时检测膜卷幅宽横向以及机器走料方向的厚度分布,不能只取单点样品。
以标称 20μm 的 BOPP 薄膜举例:
- 公差控制良好:19‑21μm,偏差 ±1μm
- 低价宽松公差膜:17‑23μm,偏差 ±3μm
以上仅为示例区间,实际验收标准,供需双方需要结合自身加工工艺提前确认。厚度波动大,会引发张力不稳、起皱、上胶不均匀、复合脱层等故障。只看质保书上标称微米数,无法代表整卷膜实际均匀度,采购时应当向供应商索要完整厚度剖面检测数据。如果你想系统了解 BOPP 光膜品类差异,可以阅读:BOPP 光膜:特性、品类区分与行业应用。
低价 BOPP 膜常见的生产隐患
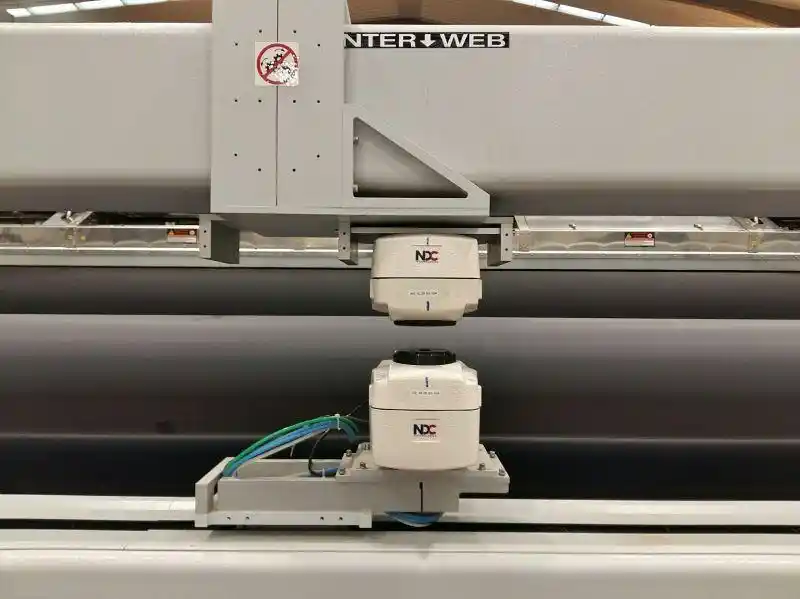
低价 BOPP 膜书面参数达标,上机之后却故障频发,很多问题根源就来自失控的BOPP 薄膜厚度公差:
- 印刷缺陷:膜面平整度差、电晕处理不稳定,套印不准、图文发虚;
- 复合不良:厚度不均造成膜面贴合不一致,胶层涂布厚薄不一,复合剥离强度波动;
- 表面瑕疵:抗刮性能差,生产过程易产生划痕;
- 废品率上升:褶皱、脱层、印刷不良造成卷料报废、返工,占用机台工时;
- 客诉风险:成品包装外观瑕疵,带来退货、复检以及物流额外开销。
厚度偏差不等于一定会直接报废,最稳妥的方式是使用工厂真实印刷、复合工况做上机试机。对于需要高强度耐破场景,可以参考:高强度 BOPP 光膜:破解制袋破袋难题。
BOPP 减薄降克重:过度减薄得不偿失
减薄降克重,即在保证使用性能前提下降低薄膜标称厚度,以此减少原料消耗。合理减薄可以节约用料,但如果厚度公差管控不到位,反而风险重重。
例如把 20μm 调整为 18μm,标称厚度下降 10%。同等密度下,单位面积用料理论减少 10%。但薄膜变薄之后,对抗张力冲击、穿刺、机械摩擦的余量会变小。实际表现取决于树脂配方、双向拉伸工艺、摩擦系数、电晕处理以及终端包装工况。
审核减薄方案,需要重点核对:
- 拉伸强度与断裂伸长率
- 耐撕裂、耐穿刺指标
- 抗刮耐磨表现
- 摩擦系数 COF
- 整卷厚度分布一致性
- 印刷、热封、复合剥离强度
成功的减薄优化,是在不降低包装使用性能基础上节约材料,并不是一味追求做到尽可能薄。薄膜厚度选型通用思路,可以参考这篇:热收缩膜厚度怎么选?一份实用的微米(μm)指南。
BOPP 薄膜厚度公差的验收核验方法
批量订货之前,和供应商书面约定可落地的验收条件,参考这份质检核查清单:
- 书面写明标称厚度、允许公差,把检测方式写进采购技术协议;
- 取样要横跨膜卷幅宽,同时沿走料方向多点取样,拒绝单点检测;
- 参考行业测试标准:ASTM D8136 非接触电容法测厚标准,ASTM D6988 薄膜物性测试取样规范;
- 按照本厂实际生产工艺,完成上机试机验证;
- 多卷、多批次比对检测结果,不能仅依靠单一样本;
- 明确超标来料对应的处理、整改方案。
说明:测试标准只规定测量方法,不同产品适合的公差范围,需要采购方和供应商共同协商确定。
选择公差稳定的 BOPP 膜,控制整体生产损耗
靠谱的 BOPP 供应商重点管控材料波动,而不是一味报低价。稳定的厚度、合格的表面处理、完整检测报告,能够帮助加工厂减少不必要报废,生产排期更可控。
DLHM 可根据客户印刷、复合、热封以及终端包装需求,定制匹配的 BOPP 薄膜规格,我们产品线覆盖烟膜、消光膜、五金热封膜等多款 BOPP 材质:BOPP 薄膜应用范围广:热封膜烟膜光膜哑膜解析。
采购薄膜不要只对比单价,更要思考:这款膜上机之后,会给我的生产带来多少隐性损耗。一份可靠采购方案,要同时兼顾账面采购价,还要保障稳定可交付的成品包装品质。